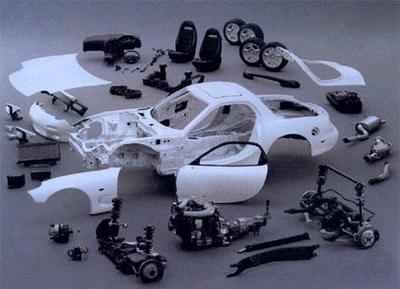
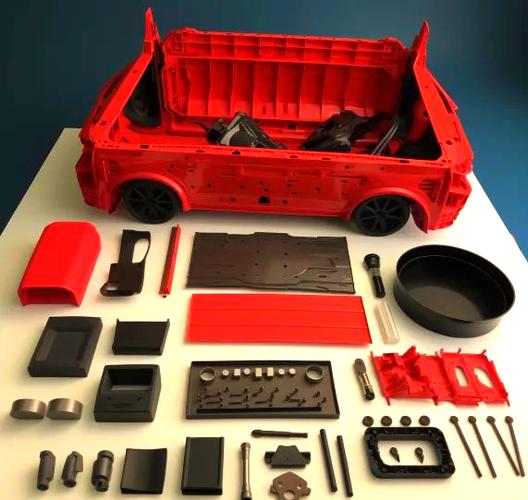
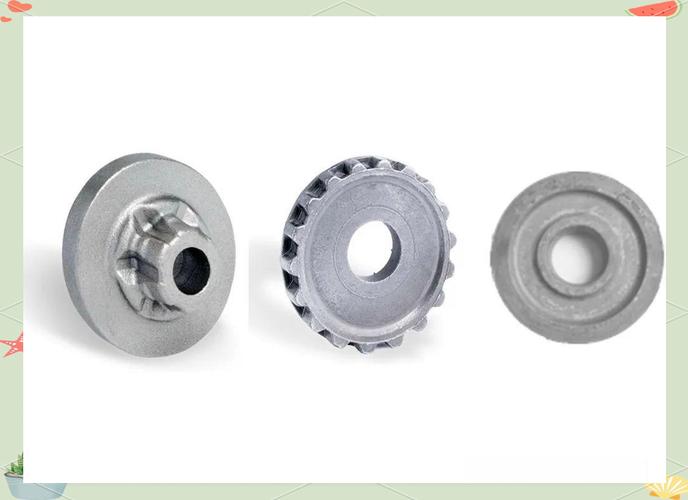
在汽车工业迈向电动化、智能化与低碳化的今天,轻量化已成为提升能效、延长续航、优化操控的关键路径。作为汽车配件制造领域的重要分支,汽车铝压铸配件正凭借其独特的材料与工艺优势,从传统的结构件向集成化、大型化、高精度方向快速演进,深刻重塑着现代汽车的制造格局。
一、铝压铸:汽车配件制造的轻量化基石
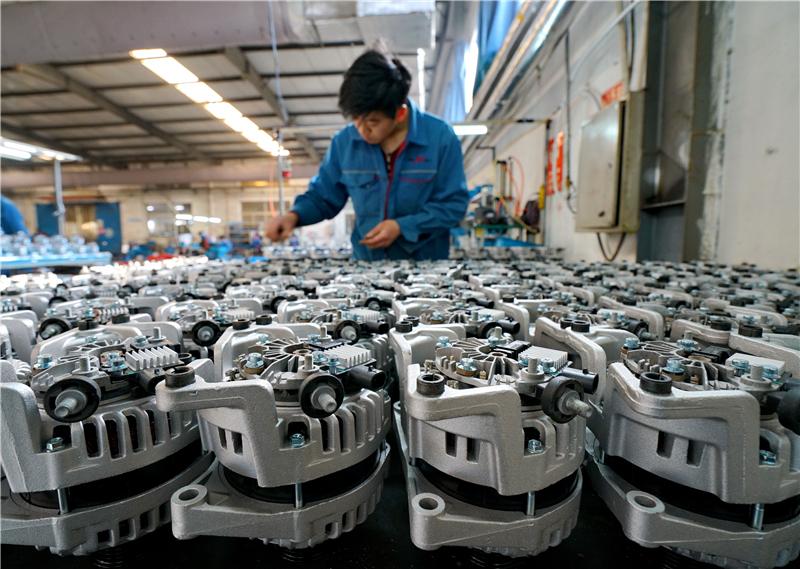
铝合金密度仅为钢铁的1/3左右,而通过压铸工艺形成的配件,能够在保证强度与刚度的前提下显著降低整车重量。对于新能源汽车而言,减重可直接转化为续航里程的提升——每减重10%,续航可增加约5%-8%。铝压铸件还具备优异的散热性能、良好的电磁屏蔽能力以及抗腐蚀性,使其成为发动机壳体、变速箱壳体、电池托盘、电机外壳、底盘结构件等众多汽车配件的首选方案。
传统汽车配件制造中,铸铁和钢板冲压焊接是主流,但工序多、重量大、材料利用率低。铝压铸通过将熔融铝液高速高压充填模具型腔,一次成型复杂几何形状,不仅减少了零件数量和焊接工序,还大幅提升了生产节拍,实现了从“多件焊装”到“一体成型”的跨越。
二、技术演进:从传统压铸到一体化压铸
汽车铝压铸配件制造最引人瞩目的趋势是一体化压铸(Giga Casting)。以特斯拉为代表的车企,采用超大吨位压铸机(6000吨至9000吨以上),将原本由数十甚至上百个零件组成的后底板、前机舱等总成,一次压铸成形。这一变革带来了三重优势:
- 制造效率跃升:单件生产时间从数小时缩短至几分钟,冲压、焊接、涂装等环节大幅精简。
- 成本与精度优化:减少了模具数量、焊点和连接件,尺寸精度更稳定,整车刚性提升。
- 材料创新协同:免热处理铝合金(如改良的Al-Si-Mg系)的应用,避免了大型薄壁件在热处理中的变形问题,进一步拓宽了一体化压铸的适用边界。
与此真空压铸、半固态压铸、高真空压铸等工艺不断成熟,有效减少了气孔与缩松缺陷,使铝压铸配件能够满足汽车结构件对力学性能的严苛要求。
三、汽车配件制造中的铝压铸工艺链
从原材料到成品,汽车铝压铸配件的制造涵盖多个精密环节:
- 原材料准备与熔炼:选用符合牌号的铝合金锭(如ADC12、A356、Silafont-36等),通过集中熔炼炉和保温炉精确控制温度与成分,并进行除气、精炼以降低含气量和夹杂物。
- 模具设计与制造:模具是压铸的“心脏”。针对汽车配件,需采用优质热作模具钢(如H13),并借助模流分析软件优化浇排系统、冷却水道和顶出机构,确保充填平衡与热平衡。
- 压铸成形:在高压(通常几十到上百兆帕)和高速(内浇口速度可达30-60m/s)下充填型腔,并在压力下凝固。真空系统与实时压射控制技术的结合,让薄壁复杂件的良品率稳步提高。
- 后处理与精加工:包括去毛刺、抛丸、热处理(针对可热处理合金)、CNC切削、钻孔攻丝等,以满足装配尺寸与表面质量要求。
- 质量检测与控制:X射线探伤、气密性测试、三坐标测量、金相分析及力学性能试验,共同构成闭环质量保障体系,确保每一件汽车配件满足碰撞、疲劳、密封等工况标准。
四、应用拓展:从动力总成到三电系统
在传统燃油车中,铝压铸配件主要应用于发动机缸体、缸盖、变速箱壳、离合器壳、转向器壳等。进入新能源汽车时代,电池、电机、电控“三电”系统催生了全新的配件需求:
- 电池托盘:要求高密封性、高刚度与轻量化,常采用大型铝压铸件与型材焊接的组合方案,或全压铸一体成型。
- 电机壳体:集成水道冷却结构,对尺寸精度和内部质量要求极高,多层壁与螺旋水道的压铸工艺成为技术难点。
- 电控壳体:兼顾电磁屏蔽与散热,薄壁化设计既减轻重量又利于热管理。
底盘一体化压铸件(如减震塔、副车架)正在挑战传统钢制冲压焊接件,在保证碰撞安全性的前提下,大幅精简零件数量并提升车辆动态响应。
五、挑战与未来展望
尽管前景广阔,汽车铝压铸配件制造仍面临诸多挑战:大型压铸机投资高昂;模具寿命与维护成本需要精细管理;免热处理合金的强韧性与工艺窗口仍需优化;一体化压铸件的售后维修经济性也备受关注。高真空压铸与循环回收利用的环保要求,正在推动产业链向绿色低碳制造转型。
汽车铝压铸配件将朝着以下几个方向发展:
- 更大吨位与更高集成度:12000吨以上压铸机已进入规划,将更多车身结构件纳入单次成型范围,进一步逼近“整车一体压铸”的愿景。
- 材料体系多元化:高强高韧免热处理铝合金、铝基复合材料以及可回收合金将扩大应用场景。
- 数字化与智能化制造:从模流分析到压射曲线优化,人工智能与工业互联网将渗透到工艺调参与质量预测的每一个环节,实现“零缺陷”生产。
- 多工艺融合:压铸与挤压、锻造、增材制造的混合工艺,将补齐铝压铸在局部高力学性能部位的短板,形成性能最优的汽车配件解决方案。
可以预见,在汽车配件制造的宏大版图中,铝压铸将不再是单一的成形手段,而是连接设计、材料、工艺与性能的系统化制造范式。它正在重新定义汽车的骨骼,驱动制造业朝着更轻、更强、更高效的方向持续进化。