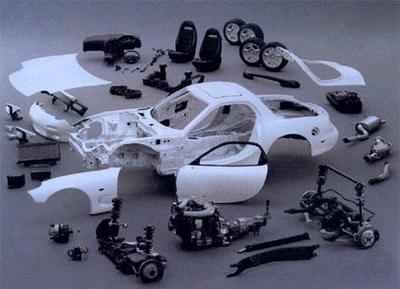
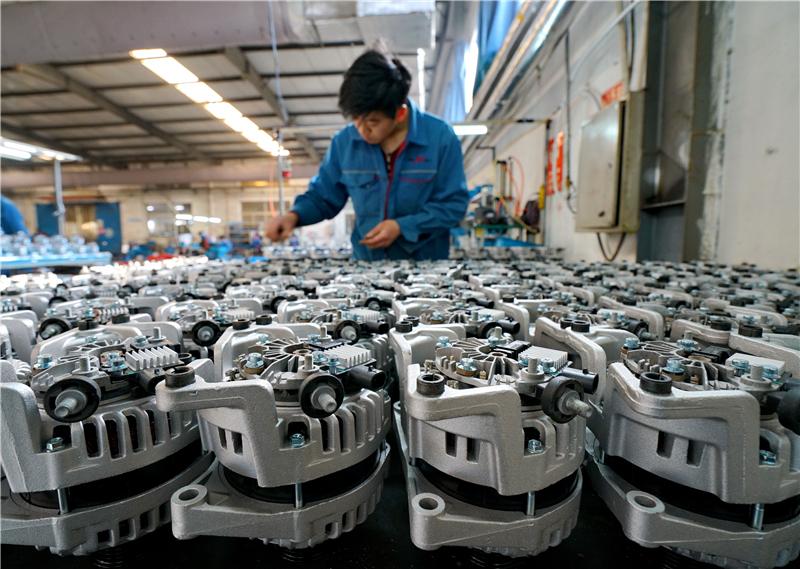
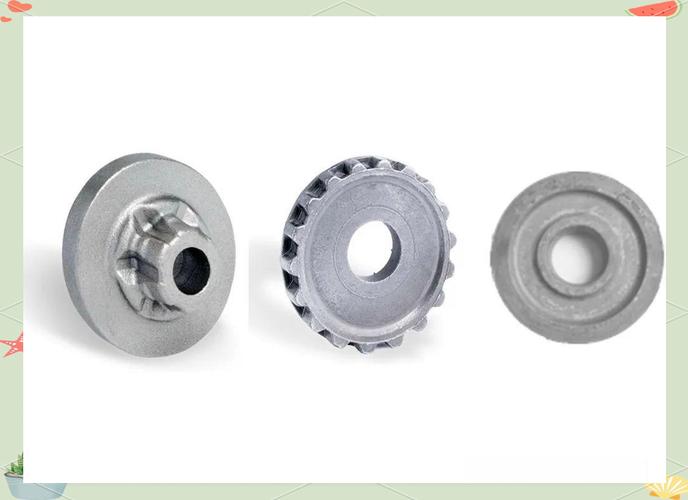
随着汽车工业向轻量化、高精度方向的快速发展,铝合金压铸件在汽车配件制造领域的应用日益广泛。其中,ADC12铝合金凭借其优异的铸造性能、良好的切削加工性和较高的强度重量比,成为精密汽车配件压铸制造的首选材料。本文将围绕ADC12铝金金压铸模具加工制造、机械设备选型、压铸件生产以及CNC加工四大核心环节,系统阐述精密汽车配件的完整制造流程与技术要点。
一、ADC12铝合金的材料特性与汽车配件适配性
ADC12属于Al-Si-Cu系压铸铝合金,其化学成分中硅含量约为9.6%-12%,铜含量约为1.5%-3.5%。这一配比使ADC12具有以下突出优势:一是流动性好,适合复杂薄壁结构的充型;二是热裂倾向小,铸件尺寸稳定性高;三是耐磨性和抗蚀性均衡,可满足发动机支架、变速箱壳体、电子控制单元外壳等汽车配件的工况需求。ADC12的线收缩率约为0.4%-0.6%,为模具设计提供了可预测的补偿参数。在轻量化趋势下,ADC12压铸件能够有效替代部分铸铁和钢制零件,实现减重20%-35%,同时保持足够的结构刚度。
二、精密压铸模具的加工制造技术
压铸模具是决定铸件精度、表面质量和生产效率的核心工装。针对汽车配件的精密要求,ADC12压铸模具的设计与制造需重点关注以下方面:
- 模具材料选择:型腔与型芯通常采用H13热作模具钢(改良型),经过真空淬火+三次回火处理,硬度控制在HRC46-50,兼具红硬性与抗热疲劳性能。对于滑块、顶杆等运动部件,可选用SKD61或高性能粉末冶金钢。
- 浇注系统与排气设计:采用CAE模流分析软件对充型过程进行模拟,优化内浇口位置、截面积和溢流槽布局。ADC12压铸需兼顾高速充型(内浇口速度40-60m/s)与有序排气,以避免冷隔、气孔缺陷。排气槽深度一般控制在0.05-0.12mm。
- 冷却水路优化:采用随形冷却水道设计,利用3D打印或镶拼结构实现模具温度均衡控制,使模具表面温差控制在±15℃以内,从而减少热应力变形、缩短成型周期。
- 精密加工工艺路线:模具粗加工采用CNC铣削去除余量,半精加工后需进行去应力处理,精加工使用高速加工中心(转速≥15000rpm)完成型面精铣,关键尺寸公差可达±0.005mm,表面粗糙度Ra≤0.4μm。最后通过慢走丝线切割和电火花成型加工清角、窄槽等部位。
三、压铸件生产的机械设备与工艺管控
ADC12汽车配件压铸生产通常在冷室压铸机上进行,吨位选择需根据铸件投影面积和胀模力计算确定,常用机型范围为800T-2500T。生产过程中的关键控制要素包括:
- 熔炼与保温:ADC12铝锭需在集中熔炉中熔化并精炼除气(旋转吹氩或除气机处理),铝液含氢量应控制在0.15ml/100g Al以下。保温炉温度维持在630-660℃。
- 压射工艺参数:压射比压通常设定为60-90MPa,压射速度分慢压射和快压射两阶段,慢压射速度0.1-0.3m/s,快压射速度3-6m/s。增压建压时间控制在15-30ms,以确保铸件致密度。
- 模具温度控制:使用模温机将模具温度稳定在180-250℃,并根据壁厚差异分区调节。喷涂脱模剂时需兼顾润滑与冷却效果。
- 取件与后续处理:压铸完成后由机械手自动取件、喷雾、放置镶件。铸件需经过切边油压机去除浇口和溢流块,随后进行去毛刺和抛丸处理,以消除表面飞边和氧化皮。
四、CNC精密加工在汽车配件制造中的集成应用
压铸件成型后,为满足汽车配件的装配精度需求,CNC加工成为确保最终尺寸和位置公差的关键工序。对于ADC12汽车配件,CNC加工的主要内容包括:
- 定位基准建立:利用压铸件预留的工艺凸台或孔位作为初基准,采用液压夹具或气动夹具实现快速定位,重复定位精度≤0.01mm。
- 加工设备选型:通常选用立式加工中心(VMC)或卧式加工中心(HMC),配备高精度主轴和刀库,进行多面铣削、钻孔、攻丝及镗孔。对于高产量配件,可采用专用数控组合机床或转盘式加工线,效率提升可达30%-50%。
- 刀具与参数:加工ADC12铝合金时,推荐使用金刚石涂层刀具或PVD涂层硬质合金刀具,铣削线速度300-500m/min,进给量0.1-0.25mm/r。钻孔深度超过5倍径时,需采用啄钻循环以避免积屑瘤。
- 精度保证与在线检测:关键孔系孔径公差常控制在IT7级(例如φ20H7),位置度±0.03mm。通过在机测量测头(OMP40等)进行实时反馈补偿,配合SPC统计过程控制,确保批量生产的尺寸稳定性。
- 清洁度与后处理:CNC加工完成后,采用高压清洗加超声波清洗去除切削液和铝屑,确保残屑量≤5mg/件。最后对加工面进行视觉检测或X光探伤,剔除内部缩孔、气孔超标的影响件。
五、
精密汽车配件的ADC12铝合金压铸加工,是一条集模具设计制造、压铸生产、CNC加工乃至于自动化检测构成的一体化制造链条。从模具型腔的微米级精度到压射参数的毫秒级控制,每一步都直接影响着产品的力学性能与尺寸一致性。在中国汽车产业深度转型的当下,唯有把材料—模具—设备—加工四环节精密切藕、系统优化,才能真正实现高效、稳定、优质的汽车铝制配件量产能力的跃升。而对于多工序协同的数字工厂,仅备好高性能的铸造和CNC加工备和掌握先进的工艺知识远不是起点或完全对策,产业链高度协同、数据闭环质量管理和人-机技巧的一丝不苟统握,常是我们到达高品质配件捷效境地的重要路径选择。}